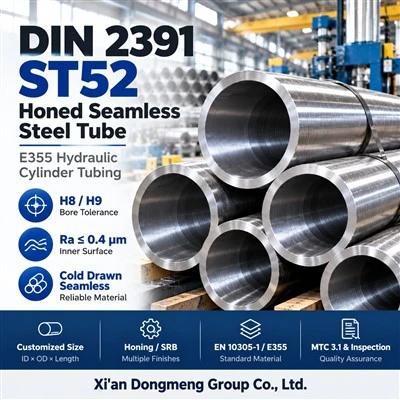
Xi'an Dongmeng Group Co., Ltd. je eden najbolj zanesljivih proizvajalcev in dobaviteljev cevi za hidravlične cilindre ASTM A519|Brezšivne mehanske jeklene cevi za hidravlične cilindre na Kitajskem podpirajo tudi storitve po meri. Z bogatimi izkušnjami vas toplo pozdravljamo, da tukaj kupite poceni izdelke na zalogi na debelo in dobite brezplačen vzorec iz naše tovarne. Za posvet o ceni nas kontaktirajte.

ASTM A519 brezšivna cev hidravličnega cilindra – brušena in SRB
Dobave skupine DongmengASTM A519 brezšivne cevi hidravličnega cilindraza sode hidravličnih cilindrov, teleskopske cilindre, industrijske aktuatorje in druge aplikacije za natančno tekočinsko{0}}napajanje.
Razpoložljive stopnje materiala vključujejoSAE 1020, 1026, 1035, 1045, 4130 in 4140, s hladno{0}}dodelano,-razbremenjeno, normalizirano ali drugimi določenimi dobavnimi pogoji glede na projekt.
Končane izvrtine cilindrov lahko dobavinatančno honanje ali luščenje in bruniranje z valji (SRB)z določenim končnim ID-jem, toleranco H8/H9, površinsko hrapavostjo, naravnostjo in zahtevami glede pregleda.
V nasprotju z običajnimi mehanskimi cevmi zahteva-za-strojno obdelavo sod hidravličnega cilindra več kot le oznaka materiala ASTM A519. Toleranca izvrtine, tekstura površine, stanje materiala, najmanjša debelina stene, geometrija in raven pregleda morajo biti definirani v skladu z zasnovo cilindra.
Ključne specifikacije javnega naročila
| Postavka | Razpoložljiva specifikacija |
| Izdelek | Brezšivna cev hidravličnega cilindra |
| Osnovni standard | ASTM A519/A519M |
| Vrsta cevi | Brezšivne mehanske cevi |
| Skupne ocene | 1020 / 1026 / 1035 / 1045 / 4130 / 4140 |
| Proizvodna pot | Brezšivno obdelano z vročo- ali hladno{1}} obdelavo |
| Skupna pot cilindra | Hladno vlečeno brezšivno |
| ID dodelava | Brunjeno/oluščeno in brunirano z valjem |
| Dokončana toleranca izvrtine | H8 / H9 / H10 ali zahteva po risbi |
| Površinska obdelava | Določeno glede na sistem tesnjenja in uporabo |
| Dolžina | Dolžina reza ali dolžina-specifična za projekt |
| Toplotna obdelava | Kot-valjani / žarjeni / normalizirani / razbremenjeni / Q&T, kjer je primerno |
| Inšpekcija | Dimenzionalno / hrapavost / mehansko / NDT, kot je določeno |
| Certificiranje | EN 10204 3.1 na voljo |
| Pregled-tretje osebe | SGS/BV/TÜV ali druga dogovorjena agencija |
| Obdelava | Rezanje / Honanje / SRB / CNC / Končna obdelava |
| Pakiranje | Zaščita izvrtine + embalaža, primerna za izvoz |
Potrebujete tehnično ponudbo?

Pošljite nam:
ID končne izvrtine × OD ali najmanjša debelina stene × dolžina + kakovost + dobavni pogoji + delovni tlak + toleranca H + površinska hrapavost + količina
in naša ekipa lahko pregleda specifikacijo pred ponudbo.
Kaj je cev hidravličnega cilindra ASTM A519?
ASTM A519 je specifikacija, ki zajema več razredovbrezšivne mehanske cevi iz ogljikovega in legiranega jekla.
Za okrogle cevi ASTM A519 zajema brezšivne vroče{1}}in hladno-dokončane mehanske cevi do vključnoZunanji premer 325 mm.
Cevi ASTM A519 se pogosto uporabljajo kot surovina za sode hidravličnih cilindrov, ker lahko brezšivne mehanske cevi zagotovijo dobro enotnost materiala in so na voljo v razredih ogljika in zlitin, primernih za strojno obdelavo, toplotno obdelavo in natančno končno obdelavo izvrtin.
Vendar:
Sama skladnost z ASTM A519 ne pomeni, da je cev dokončan sod hidravličnega cilindra.
Proizvajalec ali kupec valja mora posebej določiti zahteve, ki vplivajo na delovanje bata in tesnila.
Ti običajno vključujejo:
Premer končane izvrtine
Razred tolerance izvrtine
Hrapavost površine
Površinska tekstura
Okroglost
Cilindričnost
Zožitev
Naravnost
Najmanjša debelina stene
Razred materiala
Pogoj dostave
Mehanske lastnosti
NDT zahteve
Pogostost pregledov
Certificiranje
Končna obdelava
Zaščita izvrtine
To razlikovanje je še posebej pomembno pri primerjavi ponudb različnih dobaviteljev hidravličnih cevi.
Standardni obseg ASTM A519 v primerjavi z našimi drugimi zmogljivostmi cevi
ASTM A519 se ne sme uporabljati za opis vsake brezšivne mehanske cevi ne glede na premer.
ASTM A519 okrogel cevni daljnogled
Zunanji premer: do vključno 325 mm
Večje brezšivne ali brušene cilindrične cevi so lahko na voljo v skladu z drugo veljavno specifikacijo ali projektno-tehnično pogodbo, vendar ne smejo biti samodejno opisane kot ASTM A519.
Za zahteve nad 325 mm OD navedite mere, stopnjo, zahtevani tlak in veljavne tehnične specifikacije, da se lahko potrdi pravilen proizvodni standard.
Skupni razredi ASTM A519 za cevi hidravličnih cilindrov
Izbira materiala mora temeljiti ne samo na imenu razreda.
Thedobavni pogoji in toplotna obdelavalahko bistveno vpliva na mehanske lastnosti, obdelovalnost, postopek varjenja in zmogljivost valja.
| Ocena | Vrsta materiala | Glavne značilnosti | Tipičen izbor |
| SAE 1020 | Nizko{0}}ogljično jeklo | Dobra obdelovalnost in varljivost | Splošni industrijski cilindri |
| SAE 1026 | Ogljikovo jeklo | Običajen mehanski razred cevi z uravnoteženo trdnostjo in obdelovalnostjo | Splošne in težke industrijske jeklenke |
| SAE 1035 | Srednje{0}}ogljično jeklo | Višja vsebnost ogljika kot 1026 | Mehanske aplikacije- z večjo trdnostjo |
| SAE 1045 | Srednje{0}}ogljično jeklo | Večji potencial trdnosti/trdote | Zahtevnejši sestavni deli cilindra |
| SAE 4130 | Cr{0}}Mo legirano jeklo | Dober potencial trdnosti--teže po ustrezni toplotni obdelavi | Hidravlični-sistemi za večjo obremenitev |
| SAE 4140 | Cr{0}}Mo legirano jeklo | Visoka kaljivost in visok potencial trdnosti | Težke-zmogljive in zelo obremenjene jeklenke |
Pomembno
Ne izbirajte cevi cilindra z uporabo izjav, kot so:
"Natezna trdnost SAE 1026=ena fiksna vrednost."
Dejanske mehanske lastnosti so odvisne od:
Potek izdelave cevi
Hladno delo
Toplotna obdelava
Debelina stene
Naročeno stanje
Veljavne zahteve za nakup
Za kritične jeklenke morajo biti v naročilnici navedene zahtevane mehanske lastnosti, ki jih je treba preveriti prek MTC.
Referenca tipične kemijske sestave
Naslednja tabela je mišljena kot referenca-izbire ocene. Končni sprejem mora temeljiti na naročeni stopnji ASTM A519, veljavni standardni izdaji in dejanskem potrdilu o preskusu materiala.
| Ocena | C % | Mn % | Cr % | Mo % |
| 1020 | 0.18–0.23 | 0.30–0.60 | - | - |
| 1026 | 0.22–0.28 | 0.60–0.90 | - | - |
| 1045 | 0.43–0.50 | 0.60–0.90 | - | - |
| 4130 | 0.28–0.33 | 0.40–0.60 | 0.80–1.10 | 0.15–0.25 |
| 4140 | 0.38–0.43 | 0.75–1.00 | 0.80–1.10 | 0.15–0.25 |
Druge elemente in natančne meje sprejemljivosti je treba potrditi glede na veljavno specifikacijo materiala.
Razred materiala ni dovolj: navedite pogoje dostave
To je eno najpogosteje spregledanih vprašanj pri nabavi cevi za hidravlične cilindre.
Dve cevi, opisani kot:
"ASTM A519 SAE 1026"
morda ne bodo zagotovili enake mehanske zmogljivosti, če so njihovi dobavni pogoji različni.
Pogosti pogoji
Odvisno od razreda in proizvodne poti se lahko cevi dobavljajo v pogojih, kot so:
Vroče končano
Hladno končano
Žarjeno
Normalizirano
Razbremenjen stresa
Kaljeno in temperirano za ustrezne stopnje zlitin
Ponudba in naročilo morata torej vsebovati oboje:
Razred materiala + zahtevani pogoji dostave
Na primer:
ASTM A519 SAE 1026, hladno{2}}dokončano in-razbremenjeno, brušeno do končnega ID-ja v skladu z risbo.
Za legirana jekla, kot sta 4130 ali 4140, postanejo pogoji toplotne -obdelave še posebej pomembni.
Ne mešajte ASTM A519 z BK, BKW, GBK ali NBK brez pojasnila
Izrazi, kot so:
BK / BKW / GBK / NBK
so običajno povezani z evropskimi pogoji dobave preciznih cevi.
Ne bi jih smeli preprosto vstaviti v specifikacijo ASTM A519, ne da bi pojasnili, kateri pogoji in mehanske{1}}lastnosti so dejansko predvideni.
Pri mednarodnih projektih priporočamo, da navedete dejanski proces ali metalurško stanje, namesto da predvidevate, da so različni standardi samodejno zamenljivi.
Toleranca končne izvrtine: razlaga H8, H9 in H10
Eden najpomembnejših popravkov specifikacij običajnih hidravličnih cevi je, da:
H8, H9 in H10 niso fiksne ± tolerance.
Za tolerančno območje osnovne luknje ISOH, spodnje odstopanje je nič, dovoljeno pozitivno odstopanje pa se spreminja glede na nazivni premer končne izvrtine.
Referenca tolerance izvrtine ISO
| Dokončana ID izvrtine | H8 | H9 | H10 |
| >18–30 mm | 0 / +0.033 mm | 0 / +0.052 mm | 0 / +0.084 mm |
| >30–50 mm | 0 / +0.039 mm | 0 / +0.062 mm | 0 / +0.100 mm |
| >50–80 mm | 0 / +0.046 mm | 0 / +0.074 mm | 0 / +0.120 mm |
| >80–120 mm | 0 / +0.054 mm | 0 / +0.087 mm | 0 / +0.140 mm |
| >120–180 mm | 0 / +0.063 mm | 0 / +0.100 mm | 0 / +0.160 mm |
| >180–250 mm | 0 / +0.072 mm | 0 / +0.115 mm | 0 / +0.185 mm |
| >250–315 mm | 0 / +0.081 mm | 0 / +0.130 mm | 0 / +0.210 mm |
Pred proizvodnjo vedno potrdite veljavno tabelo ISO 286 in projektno risbo.
Primeri izvrtin hidravličnega cilindra H8
Ø50 mm H8 izvrtina
Dovoljena končna izvrtina:
50.000–50.039 mm
Ø80 mm H8 izvrtina
Dovoljena končna izvrtina:
80.000–80.046 mm
Ø100 mm H8 izvrtina
Dovoljena končna izvrtina:
100.000–100.054 mm
Ø160 mm H8 izvrtina
Dovoljena končna izvrtina:
160.000–160.063 mm
Zato izjava, kot je:
"V8=±0,025 mm"
se ne sme uporabljati za vse velikosti cevi cilindrov.
H8 proti H9: Katero toleranco izvrtine izbrati?

Toleranco je treba izbrati glede na sistem bata, vodila in tesnila, namesto da preprosto določite najnižjo razpoložljivo toleranco.
H8
Običajno izbrano, ko aplikacija zahteva strožji nadzor končne izvrtine.
Primerno za:
Precizni hidravlični cilindri
OEM proizvodnja cilindrov
Aplikacije z nadzorovanim odmikom bata/tesnila
Višje zahteve glede ponovljivosti
H9
Zagotavlja širšo dimenzijsko toleranco in je lahko primeren, kadar zasnova cilindra ne zahteva natančnosti H8.
Potencialne prednosti vključujejo:
Nižji stroški končne obdelave
Lažja proizvodnja pri nekaterih velikih izvrtinah
Primerno za manj zahtevne tolerančne zahteve
H10
Lahko se uporabi, kadar je sprejemljiva širša toleranca izvrtine ali ko stranka načrtuje dodatno obdelavo.
Pravilno toleranco je treba vedno potrditi glede na risbo cilindra in zasnovo tesnila.
Toleranca izvrtine ni isto kot geometrija izvrtine
Cev lahko tehnično ustreza toleranci velikosti ID in še vedno povzroča težave pri sestavljanju cilindra ali tesnjenju.
Zato lahko kritične aplikacije zahtevajo tudi omejitve za:
Okroglost
Nadzoruje odstopanje izvrtine od pravega krožnega profila.
Cilindričnost
Nadzira tri{0}}dimenzionalno obliko izvrtine po njeni dolžini.
Zožitev
Nadzoruje neželeno povečanje ali zmanjšanje velikosti izvrtine od enega konca do drugega.
Naravnost
Pomembno za dolge cilindre in cilindre z dolgim{0}}hodom.
Ekscentričnost
Ekscentričnost lahko zmanjšaminimalna dejanska debelina stene, tudi če se nominalna OD in ID zdita sprejemljiva.
Za zahtevne jeklenke je treba te zahteve navesti posebej na risbi ali naročilnici.
Izbrušena cev hidravličnega cilindra
Honanje uporablja abrazivne kamne za odstranitev nadzorovane količine materiala iz notranjega premera.
Postopek se običajno izbere, ko dokončana izvrtina zahteva:
Natančno izdelan ID
Izboljšana geometrija izvrtine
Nadzorovana tekstura površine
Odstranitev manjših notranjih nepravilnosti
Križno-šrafiran površinski vzorec
Dobra združljivost z izmeničnimi tesnilnimi sistemi
Pri naročanju matične cevi je treba upoštevati količino zaloge, ki ostane pred honanjem.
Cev hidravličnega cilindra, brunirana z valjem

SRB združuje dve operaciji.
Skiving
Rezalno orodje odstrani material iz izvrtine.
Bruniranje z valji
Valji plastično zgladijo vrhove površine in ustvarijo zaključeno izvrtino.
SRB se pogosto uporablja za cevi hidravličnih cilindrov, kjer sta pomembna proizvodna učinkovitost in ponovljiva končna obdelava izvrtin.
Honed Tube vs Skived & Roller Brunired Tube
| Faktor izbire | Izbrušena cev | SRB cev |
| Končna metoda | Odstranjevanje abrazivnih materialov | Rezanje + bruniranje z valji |
| Površinski videz | Značilna križna{0}}šrafura | Žgana obodna tekstura |
| Popravek izvrtine | Dobra sposobnost popravljanja manjše geometrije | Bolj odvisno od stanja vhodne cevi |
| Stopnja proizvodnje | Na splošno nižje | Na splošno višje |
| Velike proizvodne serije | Primerno | Še posebej privlačno |
| Površinska tekstura | Nadzorovana izbrušena tekstura | Zelo gladka brunirana površina |
| Končni izbor | Glede na zahteve glede izvrtine in tesnila | Na podlagi izvrtine, tesnila in proizvodnih zahtev |
Noben proces ne bi smel biti samodejno opisan kot "boljši".
Pravilen postopek je odvisen od:
Tesnilni material
Zahtevano Ra/Rz
Geometrija izvrtine
Hitrost cilindra
Mazanje
Delovni cikel
Obseg proizvodnje
Ciljni stroški
Površinska hrapavost: Ne navajajte samo Ra
Veliko strani s hidravličnimi cevmi navaja samo:
Ra 0,2–0,4 μm
in to obravnavajte kot popolno specifikacijo izvrtine cilindra.
To ni vedno dovolj.
Pri izmeničnih hidravličnih tesnilih lahko na zmogljivost površine vpliva tudi:
Ra
Rz
Rp
Rt
Rmr
Površinska smer
Plato struktura
Vrhovi in doline
Dve površini z enako vrednostjo Ra se lahko različno obnašata proti hidravličnemu tesnilu.
Združljivost površinske obdelave in tesnila
Pravilna specifikacija površine je odvisna od materiala tesnila in priporočil dobavitelja tesnila.
Kot inženirska referenca dinamične tesnilne površine običajno zahtevajo skrbno nadzorovano hrapavost.
| Družina tjulnjev | Tipična referenca dinamične površine |
| Tesnila na osnovi PTFE- | Približno Ra 0,05–0,20 μm, odvisno od zasnove tesnila |
| TPU/TPE/gumijasta tesnila | Približno Ra 0,10–0,40 μm, odvisno od zasnove tesnila |
Po potrebi je treba upoštevati tudi Rz in materialno razmerje.
Te vrednosti ne smejo nadomestiti specifikacije, ki jo izda proizvajalec tesnila.
Priporočilo
Ko zahtevate cev hidravličnega cilindra, navedite:
Zahtevan Ra + Rz + vrsta tesnila
kjer je to mogoče.
To omogoča veliko bolj zanesljivo priporočilo za površino kot navedba "mirror finish" ali samo Ra.
Zakaj izredno gladka izvrtina ni vedno boljša
Nižje število Ra ne povzroči samodejno daljše življenjske dobe tesnila.
Preveč gladka površina lahko vpliva na zadrževanje maziva in morda ni optimalna za vsak sistem gumijastih ali poliuretanskih tesnil.
Podobno lahko površina s čezmernimi konicami pospeši obrabo tesnila.
Cilj je torej:
Nadzorovana površinska tekstura, primerna za izbrani izmenični tesnilni sistem -, ne le najnižja možna vrednost Ra.
Reprezentativne velikosti cevi hidravličnega cilindra ASTM A519
Naslednje mere prikazujejo običajne kombinacije cevi. Niso obvezne velikosti ASTM.
Končno razpoložljivost je treba potrditi glede na razred, pogoje dostave in količino.
| OD | Končan ID | Nominalna stena | Dolžina |
| 30 mm | 20 mm | 5 mm | Po meri |
| 40 mm | 25 mm | 7,5 mm | Po meri |
| 50 mm | 35 mm | 7,5 mm | Po meri |
| 63 mm | 50 mm | 6,5 mm | Po meri |
| 80 mm | 65 mm | 7,5 mm | Po meri |
| 100 mm | 80 mm | 10 mm | Po meri |
| 125 mm | 100 mm | 12,5 mm | Po meri |
| 160 mm | 140 mm | 10 mm | Po meri |
| 200 mm | 180 mm | 10 mm | Po meri |
| 250 mm | 220 mm | 15 mm | Po meri |
Metrične in imperialne mere je mogoče navesti glede na risbe.
Kako pravilno določiti velikost cevi hidravličnega cilindra
Za dokončan cev cilindra uporabite:
Končni ID × OD × Dolžina
ali:
Končni ID × najmanjša zahtevana debelina stene × dolžina
primer:
ASTM A519 SAE 1026
Končni ID: 100 mm H8
OD: 125 mm
Dolžina: 2.500 mm
Izbrušena izvrtina
Določena površinska obdelava
Stanje-razbremenjeno stresa
To zagotavlja veliko bolj uporabne informacije o javnem naročilu kot zahteva le:
"100 mm hidravlična cev."
Debelina stene hidravličnega cilindra in delovni tlak
Eno najpogostejših vprašanj kupcev je:
"Kakšno debelino stene potrebujem za 160 bar, 250 bar ali 350 bar hidravlični cilinder?"
Varnega univerzalnega odgovora, ki bi temeljil samo na pritisku, ni.
Zasnova cevi cilindra mora upoštevati:
Premer končane izvrtine
Dejanska najmanjša debelina stene
Razred materiala
Pogoj dostave
Meja tečenja
Delovni tlak
Največji tlak
Dokazni tlak
Cikli utrujenosti
Možganska kap
Delovna temperatura
Hidravlična tekočina
Končna gradnja
Varjeni priključki
Niti
Globina obdelave
Koncentracija stresa
Veljavna koda oblikovanja
Varnostni faktor
Nazivna debelina stene
Za preprosto koncentrično cev:
Nazivna debelina stene=(OD − ID) / 2
Vendar mora inženirsko načrtovanje upoštevatinajmanjša dejanska debelina stene, ne samo nominalne vrednosti.
Ekscentričnost, toleranca OD, toleranca ID in strojna obdelava lahko zmanjšajo najmanjšo preostalo steno.
Zakaj ne objavimo enega "najvišjega tlaka" za vsako cev ASTM A519
Izjava, kot je:
»Najvišji tlak cevi ASTM A519=350 bar«
je tehnično nepopoln.
ASTM A519 določa mehanske specifikacije cevi in razred materiala. Ne daje ene univerzalne stopnje tlaka hidravličnega cilindra za vsako:
Ocena
Dolgčas
Debelina stene
Toplotna obdelava
Končna zasnova
Delovni cikel
Pri tlačno kritičnih jeklenkah je zato treba debelino stene preveriti glede na dejansko zasnovo jeklenke.
Podatki, potrebni za izbiro cevi-v zvezi s tlakom
Navedite:
Končana izvrtina cilindra
OD ali dobavljiva kuverta
Razred materiala
Pogoj dostave
Normalni delovni tlak
Najvišji/najvišji tlak
Zahteva za dokazni test
Možganska kap
Delovna temperatura
Hidravlični medij
Pričakovani delovni cikel
Končni priključek ali podrobnosti varjenja
Veljavni standard oblikovanja valja
Potreben varnostni faktor
Nato lahko pregledamo zahteve glede izdelave cevi in materialov glede na vaše specifikacije.
ASTM A519 proti ASTM A513 DOM proti EN 10305-1 proti SAE J524
Teh standardov ne bi smeli obravnavati kot zamenljivih imen za isti izdelek.
| Standardno | Vrsta izdelka | Glavni obseg | Pomembna razlika |
| ASTM A519 | Brezšivne mehanske cevi | Mehanske cevi iz ogljika/zlitine | brezšivna; običajen osnovni material za jeklenke |
| ASTM A513 tip 5 | ERW mehanske cevi, navlečene preko trna | Mehanske cevi | DOM je varjena cev, ki se naknadno vleče |
| EN 10305-1 | Brezšivne hladno{0}}vlečene natančne cevi | Aplikacije natančnega inženiringa | Evropska specifikacija za natančno cev |
| SAE J524 | Brezšivne nizko{0}}ogljične tlačne cevi | Hidravlični vodi, ki zahtevajo upogibanje/širkanje | Predvsem cev za hidravlični vod, ne specifikacija valja-cilindra |
| DIN 2391 | Podedovana oznaka preciznih cevi | Starejši evropski projekti preciznih cevi | Za nove projekte je običajno treba pojasniti veljavne zahteve EN 10305 |
Ali je cev DOM brezšivna?
št.
DOM pomeni Drawn Over Trn.
V skladu z ASTM A513 se cev DOM tipa 5 začne kot električno-uporovno varjena-mehanska cev in se nato potegne čez trn.
Postopek risanja lahko močno izboljša:
Dimenzijska natančnost
Koncentričnost
Površinska obdelava
Mehanska konsistenca
vendar ne spremeni proizvodne poti v brezšivne cevi.
Zato:
Brezšivna cev ASTM A519 in cev DOM ASTM A513 ne smeta biti navedena kot enaka stanja izdelka.
ASTM A519 proti SAE J524
SAE J524 pokriva hladno{1}}vlečene in žarjenebrezšivne tlačne cevi z nizko-ogljičnim jeklom, namenjene za hidravlične napeljave in aplikacije, ki zahtevajo upogibanje in širitev.
To je drugačen namen nabave od natančno-dokončanega soda hidravličnega cilindra.
Za jeklenke navedite dejanski standard mehanske cevi, stanje materiala, končano izvrtino in geometrijske zahteve.
ASTM A519 proti EN 10305-1
EN 10305-1 zajema brezšivne hladno vlečene jeklene cevi za natančno uporabo.
Močan poudarek daje določenim dimenzijskim tolerancam in površinskim karakteristikam.
Risba stranke se lahko nanaša na ASTM A519 ali EN 10305-1, odvisno od regije in inženirske prakse.
Ne smejo se samodejno šteti za enakovredne.
Če projekt zahteva:
ASTM A519 / E355 / EN 10305 / ST52
naša ekipa mora najprej potrditi, kateri standard dejansko nadzoruje:
kemija
Mehanske lastnosti
Pogoj dostave
Dimenzije
Testiranje
pred kotacijo.
O "Ekvivalent ST52"
"ST52" se komercialno pogosto uporablja, ko govorimo o evropskih hidravličnih ceveh.
vendarST52, E355 in SAE 1026 ne bi smeli biti opisani kot univerzalno enaki materiali.
Izhajajo iz različnih materialov in standardnih sistemov.
Zamenjava mora biti odobrena v skladu z:
Kemična sestava
Mehanske lastnosti
Pogoj dostave
Dimenzijske zahteve
Specifikacija projekta
Za tehnične ponudbe priporočamo, da uporabite natančen standard in razred, ki ga zahteva risba, namesto da se zanašate le na besedo "enakovreden".
Proizvodni proces

Tipična brezšivna pot cevi hidravličnega cilindra ASTM A519 lahko vključuje:
1. Preverjanje surovin
Kemija jekla in toplotna identifikacija se preverjata glede na naročeno kakovost.
2. Proizvodnja brezšivnih cevi
Votle cevi so izdelane z ustreznim brezšivnim proizvodnim postopkom.
3. Hladno risanje
Kjer je potrebno, hladno vlečenje izboljša nadzor dimenzij in pripravi cev za naknadno natančno končno obdelavo.
4. Toplotna obdelava
Žarjenje, normalizacija, razbremenitev ali druga toplotna obdelava se uporablja glede na stopnjo in naročeno stanje.
5. Ravnanje
Ravnost cevi je nadzorovana pred natančno notranjo končno obdelavo.
6. Priprava izvrtine
Izvrtina je pripravljena z ustreznim dodatkom za obdelavo za končni postopek.
7. Honanje ali SRB
ID je obdelan v skladu z določeno dimenzijo izvrtine, toleranco in površinskimi zahtevami.
8. Čiščenje
Končano izvrtino očistimo, da odstranimo ostanke abraziva, kovinske ostružke, oljno umazanijo ali druge ostanke.
9. Pregled
Preverijo se dimenzije, toleranca izvrtine, hrapavost in druge določene lastnosti.
10. Zaščita izvrtine
Pred odpremo se uporabi olje za preprečevanje rje, čisti končni pokrovi in zaščitna embalaža.
Geometrija izvrtine in pregled dimenzij
Za projekte hidravličnih cilindrov proizvajalcev originalne opreme lahko celoten načrt pregledov dimenzij vključuje:
| Postavka | Tipičen pregled |
| Zunanji premer | Mikrometer/ustrezen kalibriran merilnik |
| Končan ID | Merilo vrtine / notranja merilna oprema |
| Debelina stene | Kalibrirana meritev / UT, kjer je navedeno |
| Toleranca izvrtine | Merjenje notranjega premera |
| Okroglost | Več{0}}merjenje izvrtine |
| Naravnost | Ravni rob / namenska nastavitev pregledovanja |
| Zožitev | Merjenje izvrtine po dolžini cevi |
| Površinska hrapavost | Profilometer |
| Dolžina | Umerjeno merjenje dolžine |
| Končna kvadratnost | Pregled, kjer je določeno |
Za kritične projekte se je treba pred proizvodnjo dogovoriti o metodi in pogostosti pregledov.
Inšpekcija in dokumentacija o kakovosti
Cevi hidravličnega cilindra ne bi smeli kupiti samo na podlagi izjave, kot je:
"Strog nadzor kakovosti."
V ponudbi mora biti navedeno, kateri pregledi bodo dejansko opravljeni.
"izvedeno, ko je določeno"
razen če specifikacija nakupa zahteva 100-odstotno testiranje.

01
Preverjanje surovin
Preverjanje toplotne številke
Potrditev razreda materiala
Kemična sestava
02
Mehansko testiranje
Glede na specifikacijo materiala in zahteve glede nakupa:
Natezna trdnost
Meja tečenja
Raztezek
Trdota, kjer je potrebna
03
Dimenzijski pregled
OD
ID
Debelina stene
Dolžina
Toleranca izvrtine
Naravnost
Geometrija, kjer je navedena
04
Pregled površine izvrtine
Ra
Rz kjer je potrebno
Vizualni zaključek
Površinske napake
Odvisno od zahtev nakupa:
Ultrazvočno testiranje
Preizkušanje vrtinčnih tokov
Drugi dogovorjeni NDT
Ali ASTM A519 zahteva hidrostatično testiranje?
ASTM A519 je mehanska specifikacija cevi.
Hidrostatični preskus se zato ne bi smel samodejno oglaševati kot standardni preskus, ki se izvaja na vsaki cevi hidravličnega cilindra ASTM A519.
Kadar projekt zahteva hidrostatične, tlačne ali dokazne preskuse, se je treba o natančnih zahtevah dogovoriti posebej.
EN 10204 3.1 Potrdilo o preskusu materiala
Inšpekcijska dokumentacija EN 10204 tipa 3.1 se lahko predloži, če je določeno.
Potrdilo tipa 3.1 jene samo drugo ime za-inšpekcijo tretjih oseb.
Izdan je v okviru proizvajalčevega pooblaščenega inšpekcijskega sistema v skladu z veljavnimi zahtevami EN 10204.
Tipične informacije lahko vključujejo:
Proizvajalec
Naročilo
Specifikacija materiala
Ocena
Toplotno število
Kemična sestava
Rezultati mehanskih preskusov
Identifikacija izdelka
Pooblastilo za pregled
EN 10204 3.1 proti 3.2
EN 10204 3.1
Inšpekcijsko potrdilo, izdano v skladu s proizvajalčevim pooblaščenim inšpekcijskim sistemom v skladu s standardnimi zahtevami.
EN 10204 3.2
Vključuje neodvisno validacijo, ki vključuje pooblaščenega predstavnika kupca ali uradno imenovanega inšpekcijskega predstavnika, kot je primerno.
Če je potreben pregled neodvisne-tretje osebe, to navedite med RFQ.
Možne inšpekcijske agencije vključujejo:
SGS
Bureau Veritas
TÜV
Inšpekcijska organizacija,-ki jo imenuje drugi kupec
Sledljivost
Za projekte, ki zahtevajo sledljivost, lahko inšpekcijski načrt poveže dobavljeno cev z:
Naročilo → Razred → Toplota/serija → Zapisnik o pregledu → MTC
Dodatne zahteve glede označevanja in sledljivosti je treba določiti pred proizvodnjo.
Za dolžine rezov morajo stranke pojasniti, ali morajo posamezni kosi po rezanju ohraniti toploto ali identifikacijo serije.
Varjenje cevi hidravličnega cilindra ASTM A519
Postopek varjenja je odvisen od:
Ocena
Vsebnost ogljika
Vsebnost zlitin
Debelina stene
Pogoj-toplotne obdelave
Skupna zasnova
Zadrževanje
Zahtevane lastnosti za{0}}varjenje
1020 / 1026
Nizko-ogljični razredi na splošno ponujajo boljšo varljivost kot srednje-ogljični ali Cr-Mo razredi.
Kvalificirani varilni postopek mora še vedno odražati dejansko zasnovo jeklenke.
1045
Višja vsebnost ogljika zahteva skrbnejšo kontrolo postopka varjenja.
4130 / 4140
Razredi Cr-Mo zahtevajo posebno pozornost na:
Predgrejte
Vnos toplote
Polnilni material
Hitrost hlajenja
Trdota
Krekiranje vodika
Po-obdelava po varjenju, kjer je potrebna
Ne uporabljajte univerzalnega predgretja ali temperature PWHT brez pregleda dejanskega razreda, debeline stene in postopka varjenja.
Obdelava po meri
Skupina Dongmeng lahko podpira-specifične zahteve za obdelavo projekta, ki so predmet pregleda risbe.
Razpoložljive storitve lahko vključujejo:
Natančno brušenje
Luščenje in bruniranje z valji
Odrežite-na-dolžino
Konec obrnjen
Posnemanje
CNC struženje
Navoj
Vrtanje
Priprava pristanišča
Zunanja obdelava
Pakiranje po meri
Za strojno obdelane dele zagotovite risbe STEP, DWG ali dimenzionirane PDF, kjer so na voljo.
Aplikacije
Brezšivne cevi hidravličnega cilindra ASTM A519 se običajno uporabljajo za:
Gradbeni stroji
Bagri
Nakladalniki
Buldožerji
Žerjavi
Betonska oprema
Kmetijska oprema
Traktorji
Kombajni
Kmetijsko orodje
Dvižni sistemi
Ravnanje z materialom
Viličarji
Dvižne mize
Škarjasta dvigala
Nakladalna oprema
Rudarska oprema
Težki-aktuatorji
Rudarski stroji
Podporni sistemi
Industrijski hidravlični sistemi
Hidravlične stiskalnice
Oprema za avtomatizacijo
Proizvodni stroji
Strojna orodja
Mobilna oprema
Tovornjaki prekucniki
Prikolice
Zavrnite opremo
Komunalna vozila
Pomorska in morska oprema
Za morska okolja je treba določiti zaščito pred korozijo in izbiro materiala glede na pogoje uporabe.
Embalaža za brušene cilindrične cevi
Končana izvrtina je ena najdragocenejših površin cevi hidravličnega cilindra.
Zato mora embalaža zaščititi pred:
korozija
Vlaga
Prah
Jekleni delci
Mehanski vpliv
Poškodba koncev cevi
Tipična izvozna zaščita
Očistite končano izvrtino
Olje za zaščito pred rjo
Plastični končni pokrovi
Zaščitni ovoj
Jekleni snopi
Po potrebi leseni zaboji ali zaboji iz vezanega lesa
Pakiranje po meri, primerno za plovbo
Posebne zahteve glede čistoče je treba navesti pred naročilom.
Zakaj izbrati skupino Dongmeng za cevi hidravličnega cilindra?
1. Pregled specifikacij pred proizvodnjo
Osredotočamo se na celotno zahtevo glede cevi cilindra, namesto da navajamo ponudbe samo glede na razred in OD.
Pomembni parametri, kot so:
Končan ID
H toleranca
Površinska zahteva
Pogoj dostave
Dolžina
Inšpekcija
Certificiranje
mogoče pregledati pred proizvodnjo.
2. Več možnosti materiala
Možnosti ogljikovega in legiranega jekla je mogoče izbrati glede na aplikacijo, namesto da bi uporabili en material za vsak valj.
3. Možnosti Honed in SRB
Različni postopki notranje končne obdelave omogočajo strankam, da določijo najprimernejšo končno obdelavo izvrtin za njihov proizvodni sistem.
4. Pregled na podlagi zahtev za nakup
Dimenzijski pregled, preskušanje hrapavosti površine, mehansko preskušanje in NDT se lahko vključijo v skladu z dogovorjenim načrtom pregleda.
5. Sledljivost materiala
MTC in sledljivost toplote/serije je mogoče dobaviti v skladu z nabavno specifikacijo.
6. Podpora za obdelavo
Rezanje, honanje, SRB in nadaljnja strojna obdelava lahko zmanjšajo količino obdelave, ki je potrebna po dobavi.
7. Izvozna embalaža
Končane izvrtine so zaščitene pred korozijo, kontaminacijo in poškodbami pri rokovanju med mednarodnim pošiljanjem.
Kako zahtevati natančno ponudbo
Za najhitrejši tehnični pregled pošljite naslednje podatke.
| Postavka RFQ | Primer |
| Standardno | ASTM A519 |
| Ocena | SAE 1026 |
| Pogoj dostave | Razbremenjen stresa |
| Končan ID | Ø100 mm |
| Toleranca izvrtine | H8 |
| OD | Ø125 mm |
| Dolžina | 2500 mm |
| Površinska zahteva | Ra/Rz po risbi |
| Postopek dodelave | Izbrušena |
| Delovni tlak | 250 barov |
| Najvišji tlak | Navedite, če je znano |
| Inšpekcija | MTC + dimenzijska + hrapavost |
| NDT | UT, če je potrebno |
| Količina | 100 kosov |
| Konec obdelave | Rezanje/posnemanje/strojno obdelano |
| Pakiranje | Izvozna sposobnost za plovbo |
Najboljša oblika RFQ
ASTM A519 SAE 1026 / Razbremenjen / 125 OD × 100 ID H8 × 2500 mm / Izbrušeno / Površinska obdelava na risbo / 100 kosov
Če je delovni tlak pomemben, navedite tudi konstrukcijske pogoje jeklenke.
Pogosto zastavljena vprašanja
1. Kaj je cev hidravličnega cilindra ASTM A519?
ASTM A519 je specifikacija za brezšivne mehanske cevi iz ogljikovega in legiranega jekla. Ustrezne vrste je mogoče uporabiti kot surovino za sode hidravličnih cilindrov in jih nato brusiti ali SRB-dodelati do zahtevane specifikacije izvrtine.
ASTM A519 sam po sebi ne opredeljuje vseh zahtev glede izvrtine končnega hidravličnega cilindra.
2. Kateri je najpogostejši razred ASTM A519 za cevi hidravličnega cilindra?
SAE 1026 je običajno izbran za splošno uporabo v mehanskih in hidravličnih cilindrih, ker ponuja praktično ravnotežje med močjo, obdelovalnostjo in značilnostmi obdelave.
Vendar je pravilna ocena odvisna od zahtevane trdnosti, toplotne obdelave, varjenja, debeline stene in obremenitve cilindra.
3. Kdaj naj uporabim ASTM A519 4140?
4140 se lahko izbere, kadar zasnova cilindra zahteva lastnosti, ki jih je mogoče doseči z legiranim jeklom Cr-Mo, in ustrezno toplotno obdelavo.
Zahtevani pogoji toplotne-obdelave in mehanske-meje lastnosti bi morali biti jasno navedeni, namesto da bi naročili le »4140«.
4. Kakšna je toleranca H8 za izvrtino hidravličnega cilindra 100 mm?
Nominalno100 mm H8 hole falls in the >Razpon velikosti 80–120 mm.
Omejitve H8 so približno:
100.000–100.054 mm
v skladu z veljavno specifikacijo ISO 286.
5. Ali je H8 vedno ±0,025 mm?
št.
H8 je tolerančni razred ISO, katerega tolerančna širina se spreminja glede na nazivno velikost.
Za luknjo H je spodnji odklon enak nič.
Na primer:
Ø50 H8: 50.000–50.039 mm
Ø80 H8: 80.000–80.046 mm
Ø100 H8: 100.000–100.054 mm
6. Kateri je boljši, H8 ali H9?
H8 je tesnejši od H9, vendar tesnejši ni samodejno boljši za vsak valj.
Toleranca izvrtine mora ustrezati:
Zasnova bata
Dimenzije tesnila
Vodilni sistem
Zmogljivost izdelave
Montažna razdalja
7. Naj izberem brušeno cev ali SRB cev?
Izberite glede na teksturo površine, geometrijo izvrtine, sistem tesnil, obseg proizvodnje in stroške.
Honanje ponuja odličen popravek geometrije in tradicionalno šrafirano površino.
SRB nudi visoko proizvodno učinkovitost in značilno brunirano površino.
Noben postopek ni univerzalno boljši.
8. Ali je nižji Ra vedno boljši za hidravlična tesnila?
št.
Življenjska doba tesnila je odvisna od celotnega profila površine, ne le od Ra.
Rz, vrhovi, vdolbine, razmerje materiala in tekstura površine lahko prav tako vplivajo na mazanje, puščanje in obrabo.
Vedno preglejte zahteve izbranega dobavitelja tesnil.
9. Ali je cev ASTM A513 DOM brezšivna?
št.
Cev ASTM A513 DOM je električno-uporovno varjena-mehanska cev, ki se nato nategne čez trn.
Cev ASTM A519 je brezšivna mehanska cev.
10. Ali je SAE J524 enako kot ASTM A519 cev hidravličnega cilindra?
št.
SAE J524 je namenjen brezšivnim nizko{1}}ogljičnim tlačnim cevem, ki se uporabljajo v hidravličnih ceveh in drugih aplikacijah, ki zahtevajo upogibanje in širitev.
ASTM A519 je mehanska specifikacija cevi.
Ne bi jih smeli obravnavati kot enakovredne standarde.
11. Ali so ST52, E355 in SAE 1026 enakovredni?
Lahko se primerjajo v komercialnih razpravah, vendar jih ne bi smeli samodejno obravnavati kot enake ocene.
Vsak pripada drugemu standardnemu sistemu.
Vsako zamenjavo je treba preveriti glede na kemijo, mehanske lastnosti, pogoje dobave in zahteve projekta.
12. Ali je EN 10204 3.1-certifikat o pregledu tretje osebe?
št.
EN 10204 Tip 3.1 je izdan v skladu s proizvajalčevim pooblaščenim inšpekcijskim sistemom v skladu s standardom.
Preverjanje neodvisne tretje-stranke je treba določiti posebej; Odvisno od projekta bo morda potreben EN 10204 tip 3.2.
13. Ali se UT, ET in hidrostatično testiranje izvajajo na vsaki cevi ASTM A519?
Ne samodejno.
Zahtevo in pogostost pregleda je treba opredeliti v naročilnici.
UT, ET ali drugi dodatni pregledi se lahko dogovorijo, kjer je določeno.
Hidrostatično preskušanje se ne sme domnevati kot standardna zahteva ASTM A519.
14. Kakšno debelino stene potrebujem za 250 bar hidravlični cilinder?
Samo delovni tlak ni dovolj za določitev pravilne debeline stene.
Zasnova mora upoštevati tudi:
Dolgčas
Razred materiala
Meja tečenja
Pogoj dostave
Minimalna dejanska stena
Največji tlak
Utrujenost
Končna gradnja
Varjenje
Strojna obdelava
Varnostni faktor
Veljavni standard oblikovanja
Pošljite celotne podatke o delovanju v tehnični pregled.
15. Ali lahko dobavite velikosti končnih izvrtin po meri?
Da, ID-za projekt, OD, dolžina, toleranca izvrtine in notranje končne zahteve se lahko navedejo glede na velikost, material in izvedljivost proizvodnje.
16. Ali lahko cev odrežete na končno dolžino valja?
Na voljo so storitve razreza-na-dolžino.
Za natančno proizvodnjo navedite:
Končana dolžina
Toleranca dolžine
Končna kvadratnost
Posnemanje
Dodatek za strojno obdelavo
17. Ali lahko zagotovite sledljivost toplotnih-števil?
Sledljivost toplote ali serije je mogoče vzdrževati v skladu z dogovorjenimi zahtevami za pregled in označevanje.
Če mora vsak odrezan kos ohraniti individualno sledljivost, to določite pred proizvodnjo.
18. Katere informacije naj pošljem s svojim RFQ?
Najmanjše pošiljanje:
Standard + Razred + Dobavni pogoji + Končni ID + OD/stena + Dolžina + H Toleranca + Površinska obdelava + Količina
Za tlačno-kritične aplikacije navedite tudi delovni tlak, najvišji tlak in konstrukcijske pogoje jeklenke.
ASTM A519 Dobavitelj cevi za hidravlične cilindre
Izbira pravilne cevi cilindra zahteva več kot le izbiro razreda jekla.
Končna zmogljivost hidravličnega cilindra je odvisna od razmerja med:
Material + Toplotna obdelava + Minimalna stena + Končana izvrtina + Geometrija izvrtine + Površinska tekstura + Sistem tesnil + Pregled
Skupina Dongmeng dobavlja brezšivne mehanske cevi ASTM A519 in natančno{1}}dokončane rešitve cevi za hidravlične cilindre za proizvajalce originalne opreme, proizvajalce hidravličnih cilindrov, podjetja za popravila in projekte industrijske opreme.
Pošljite svojo risbo ali specifikacijo za tehnično ponudbo.
Obrnite se na Dongmeng Group
Xi'an Dongmeng Group Co., Ltd.
telefon:
+86 157 6921 4734
WhatsApp:
Dong: +86 157 6921 4734
E-pošta:
office@dongmjd.com
Naslov pisarne:
Soba 4107, stavba Runfeng, nova ulica Sanqiao, okrožje Weiyang, mesto Xi'an, provinca Shaanxi, Kitajska
spletna stran:
www.cndmmetal.com
Zahtevajte ponudbo
Prosim pošljite:
Končni ID × OD × Dolžina + Razred + Pogoj dobave + H Toleranca + Površinska obdelava + Količina
Za projekte inženiringa hidravličnih cilindrov vključite tudi:
Delovni tlak + najvišji tlak + hod + nanos + risba
Naša ekipa bo pregledala material, končno obdelavo izvrtin in zahteve za inšpekcijo pred ponudbo.
Priljubljena oznake: ASTM A519 Proizvajalec cevi hidravličnega cilindra|Brezšivne mehanske jeklene cevi za hidravlične cilindre, Kitajska ASTM A519 Proizvajalec cevi za hidravlične cilindre|Proizvajalci, dobavitelji, tovarne brezšivnih mehanskih jeklenih cevi za hidravlične cilindre